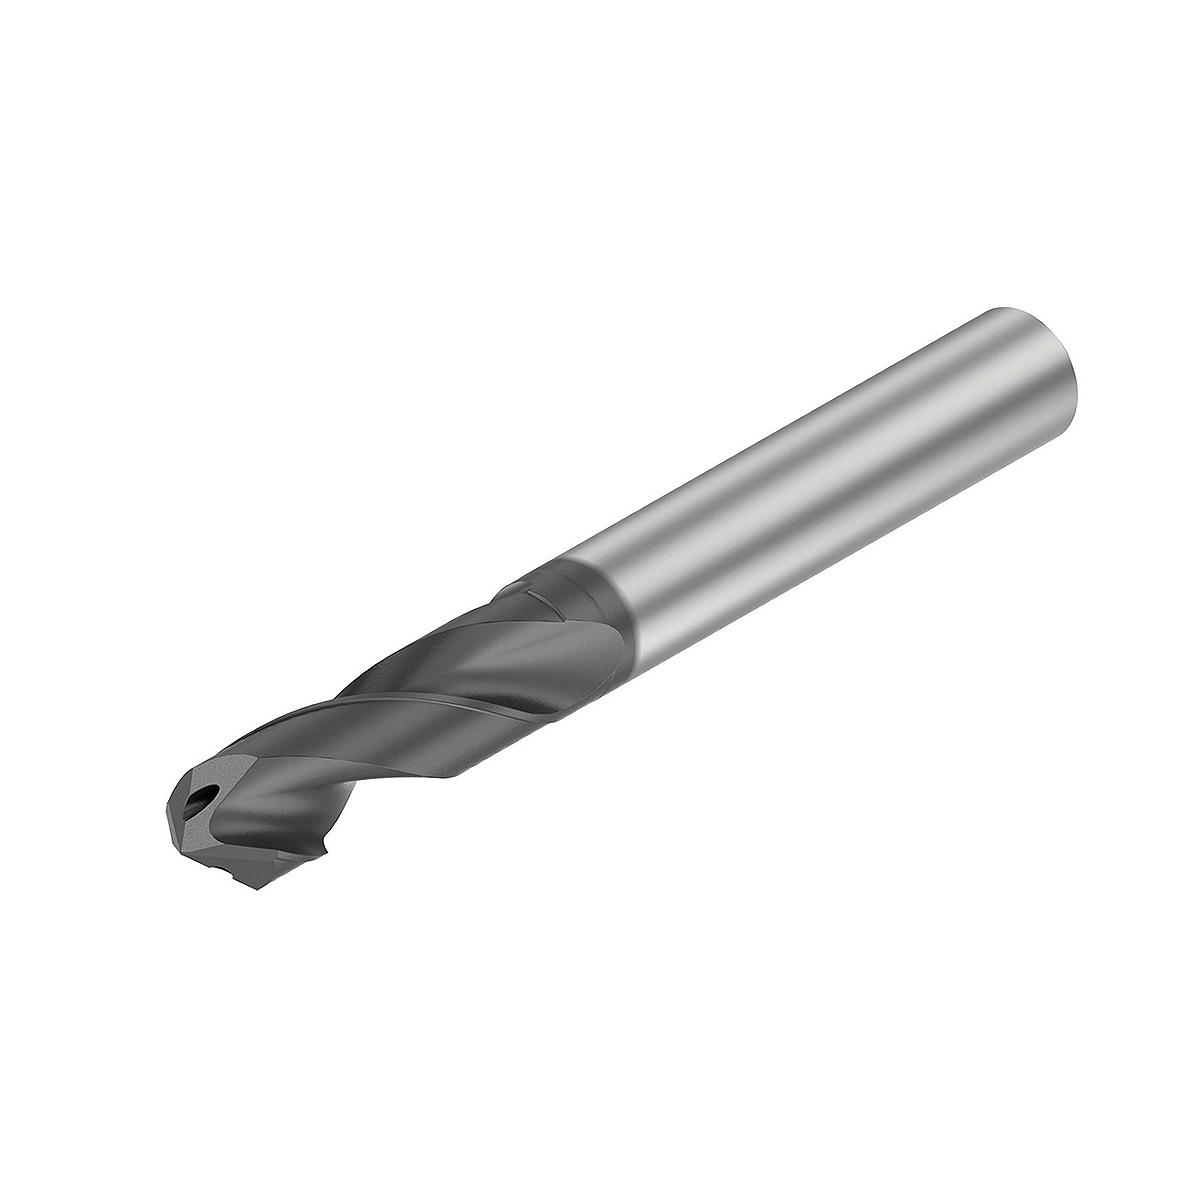
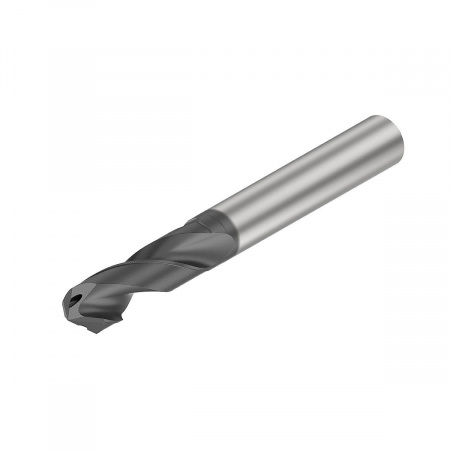
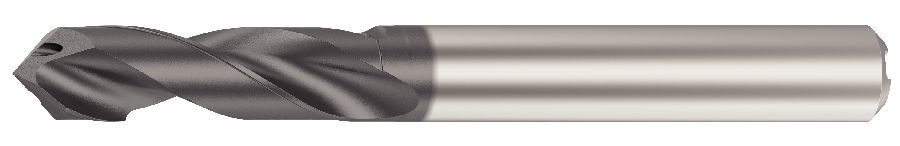
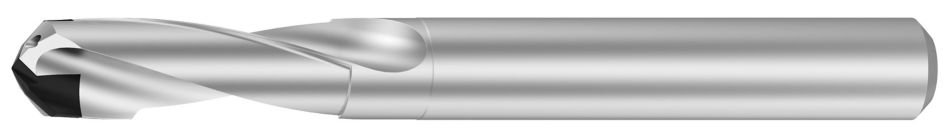
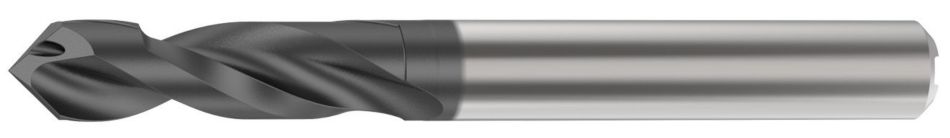
HiPACS; SPF Drill; B536; 3 x D; Internal Coolant; HA Shank. HiPACS; SPF; B536; 3 X D; INTERNAL COOLANT. SPF Drills • CFRP and CFRP Stacks
Применение:
- Drilling: Stacked Plates
- Drilling
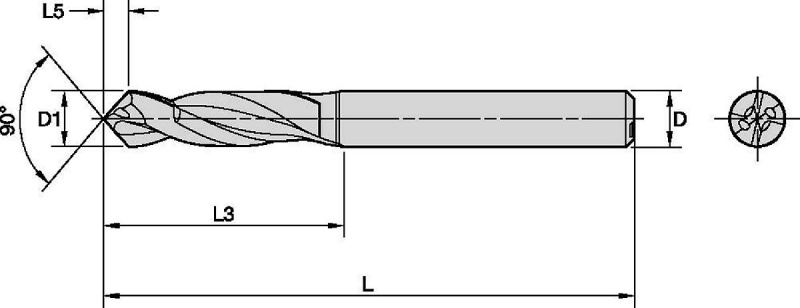
| SAP Material Number | ISO Catalog Number | [D] Adapter / Shank / Bore Diameter | [LS] Shank Length | [L5] Drill Point Length | [L4] Maximum Drilling Depth | [D1] Drill Diameter M | [L3] Flute Length | [L] Overall Length |
|---|
| 6771199 | B536H04828SPFP | 6.0 | 42.0 | 2.1900 | 25.0000 | 4.8280 | 33.0000 | 75.0000 |
| 6771200 | B536H05558SPFP | 6.0 | 42.0 | 2.5200 | 25.0000 | 5.5580 | 33.0000 | 75.0000 |
| 6771201 | B536H06350SPFP | 8.0 | 42.0 | 2.8800 | 25.0000 | 6.3500 | 33.0000 | 75.0000 |
| 6771202 | B536H07938SPFP | 8.0 | 42.0 | 3.6100 | 25.0000 | 7.9380 | 33.0000 | 75.0000 |
| 6771203 | B536H09525SPFP | 10.0 | 42.0 | 4.3300 | 25.0000 | 9.5250 | 33.0000 | 75.0000 |
Режимы резания:
| Material Group | Cutting Speed vc | Inch |
| Range SFM | Recommended Feed Rate per Rev |
| Min | Starting Value | Max | | 1/8 .125 | 3/16 .188 | 1/4 .250 | 5/16 .313 | 3/8 .375 | 1/2 .500 | 5/8 .625 | 3/4 .750 |
| C | 1 | 300 | 390 | 590 | IPR | .002 .008 | .002 .008 | .002 .008 | .002 .008 | .002 .008 | .002 .008 | | |
| Material Group | |  | | |
| Cutting Speed vc | Metric |
| Range m/min | Recommended Feed Rate per Rev |
| Min | Starting Value | Max | | 3,0 | 4,0 | 6,0 | 8,0 | 10,0 | 12,0 | 16,0 | 20,0 |
| C | 1 | 90 | 120 | 180 | mm/r | 0,05 0,20 | 0,05 0,20 | 0,05 0,20 | 0,05 0,20 | 0,05 0,20 | 0,05 0,20 | | |
| Material Group | | | | |
| Cutting Speed vc | Metric |
| Range m/min | Recommended Feed Rate per Rev |
| Min | Starting Value | Max | | 3,0 | 4,0 | 6,0 | 8,0 | 10,0 | 12,0 | 16,0 | 20,0 |
| C | 1 | 90 | 120 | 180 | mm/r | 0,05 0,20 | 0,05 0,20 | 0,05 0,20 | 0,05 0,20 | 0,05 0,20 | 0,05 0,20 | | |
| Material Group | Cutting Speed vc | Inch |
| Range SFM | Recommended Feed Rate per Rev |
| Min | Starting Value | Max | | 1/4 .250 | 5/16 .313 | 3/8 .375 | 1/2 .500 | 5/8 .625 | 3/4 .750 |
| C | 1 | 260 | 330 | 490 | IPR | .002 .008 | .002 .008 | .002 .008 | .002 .008 | .002 .008 | .002 .008 |
| Material Group | Cutting Speed vc | Metric |
| Range m/min | Recommended Feed Rate per Rev |
| Min | Starting Value | Max | | 6,0 | 8,0 | 10,0 | 12,0 | 16,0 | 20,0 |
| C | 1 | 80 | 100 | 150 | mm/r | 0,05 0,20 | 0,05 0,20 | 0,05 0,20 | 0,05 0,20 | 0,05 0,20 | 0,05 0,20 |
| Material Group | Cutting Speed vc | Metric |
| Range m/min | Recommended Feed Rate per Rev |
| Min | Starting Value | Max | | 6,0 | 8.0 | 10.0 | 12.0 | 16.0 | 20.0 |
| C | 1 | 80 | 100 | 150 | mm/r | 0.05~0.20 | 0.05~0.20 | 0.05~0.20 | 0.05~0.20 | 0.05~0.20 | 0.05~0.20 |
| Material Group | | | | |
| Cutting Speed vc | Metric |
| Range m/min | Recommended Feed Rate per Rev |
| Min | Starting Value | Max | | 3,0 | 4,0 | 6,0 | 8,0 | 10,0 | 12,0 | 16,0 | 20,0 |
| C | 1 | 90 | 120 | 180 | mm/r | 0,05 0,20 | 0,05 0,20 | 0,05 0,20 | 0,05 0,20 | 0,05 0,20 | 0,05 0,20 | | |
| Material Group | Cutting Speed vc | Inch |
| Range SFM | Recommended Feed Rate per Rev |
| Min | Starting Value | Max | | 1/8 .125 | 3/16 .188 | 1/4 .250 | 5/16 .313 | 3/8 .375 | 1/2 .500 | 5/8 .625 | 3/4 .750 |
| C | 1 | 300 | 390 | 590 | IPR | .002 .008 | .002 .008 | .002 .008 | .002 .008 | .002 .008 | .002 .008 | | |
| Material Group | | | | |
| Cutting Speed vc | Metric |
| Range m/min | Recommended Feed Rate per Rev |
| Min | Starting Value | Max | | 3,0 | 4,0 | 6,0 | 8,0 | 10,0 | 12,0 | 16,0 | 20,0 |
| C | 1 | 90 | 120 | 180 | mm/r | 0,05 0,20 | 0,05 0,20 | 0,05 0,20 | 0,05 0,20 | 0,05 0,20 | 0,05 0,20 | | |
| Material Group | | | | |
| Cutting Speed vc | Inch |
| Range SFM | Recommended Feed Rate per Rev |
| Min | Starting Value | Max | | 1/8 .125 | 3/16 .188 | 1/4 .250 | 5/16 .313 | 3/8 .375 | 1/2 .500 | 5/8 .625 | 3/4 .750 |
| C | 1 | 300 | 390 | 490 | IPR | .001 .008 | .001 .008 | .001 .008 | .001 .008 | .001 .008 | .001 .008 | | |
| Material Group | | | | |
| Cutting Speed vc | Metric |
| Range m/min | Recommended Feed Rate per Rev |
| Min | Starting Value | Max | | 3,0 | 4,0 | 6,0 | 8,0 | 10,0 | 12,0 | 16,0 | 20,0 |
| C | 1 | 90 | 120 | 150 | mm/r | 0,03 0,20 | 0,03 0,20 | 0,03 0,20 | 0,03 0,20 | 0,03 0,20 | 0,03 0,20 | | |
| Material Group | | | | |
| Cutting Speed vc | Metric |
| Range m/min | Recommended Feed Rate per Rev |
| Min | Starting Value | Max | | 3,0 | 4,0 | 6,0 | 8,0 | 10,0 | 12,0 | 16,0 | 20,0 |
| C | 1 | 90 | 120 | 150 | mm/r | 0,03 0,20 | 0,03 0,20 | 0,03 0,20 | 0,03 0,20 | 0,03 0,20 | 0,03 0,20 | | |
Видео:
HiPACS: Fastener Hole Drilling & Countersinking System