
Цена по запросу
Отправить запрос
Наши менеджеры обязательно свяжутся с вами и уточнят условия заказа
Самовывоз.
Доставка по Москве и МО.
Доставка по России.
Внимание! В связи с нестабильным курсом валют, уточняйте цены у менеджеров отдела продаж.
Доставка по Москве и МО.
Доставка по России.
Внимание! В связи с нестабильным курсом валют, уточняйте цены у менеджеров отдела продаж.
Описание
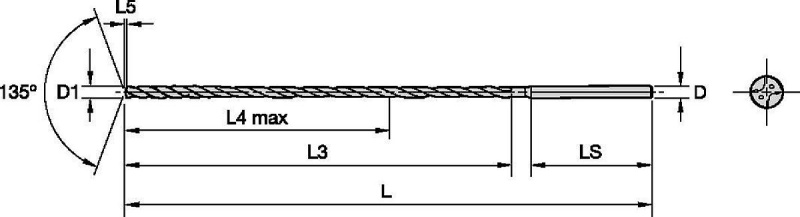
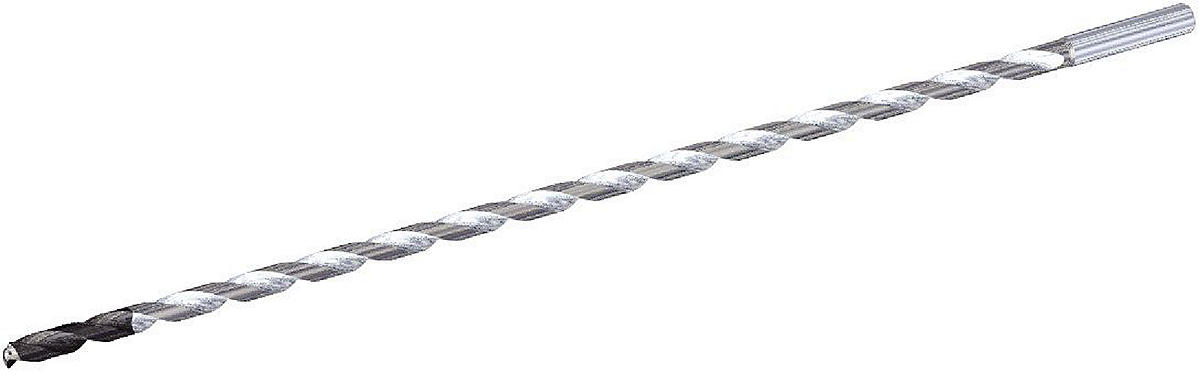
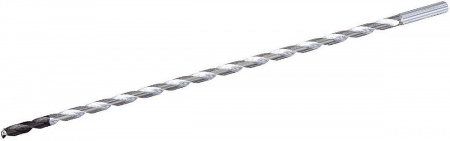
KenDrill HPG; 40 x D; Internal Coolant; Straight Shank; Metric. Сверла Beyond для обработки глубоких отверстий; Сталь и цветные металлы; Внутренний подвод СОЖ. Высокопроизводительные цельные твердосплавные сверла для глубоких отверстий
Особенности:
- HP solid carbide deep-hole drills with through coolant for steel, cast iron, stainless steel, high-temperature alloys, and non-ferrous materials.
- Application-specific SC drill for drilling holes up to 40 x D up to 4x faster than conventional HSS and gun drills.
- Broadest diameter range on the market from .0938–.6299″ (2,383–16mm).
- KMH-point geometry is available as a semi-standard, especially for crankshaft applications.
- KCPK20 grade (B27_HPG) is an AlCrN-TiAlN-based coating provides outstanding wear resistance. New ultra-fine-grain carbide ensures process reliability at high feed rates in steel and iron.
Применение:
- Drilling
- Shank - Cylindrical Plain ≤h6
- Drilling: Inclined Exit
- Helix Angle: 30°
- DIN number 6535
- Drilling - Through Coolant
- Through Coolant: MQL (Minimum Quantity Lubricant): Drilling
- Tool Dimensions: 2flute/4margin/coolant
- Drilling: Stacked Plates
- Drilling: Cross-Hole Drilling
| SAP Material Number | ISO Catalog Number | [LS] Shank Length | [D] Adapter / Shank / Bore Diameter | [L5] Drill Point Length | [L4] Maximum Drilling Depth | [D1] Drill Diameter M | [L3] Flute Length | [D1] Wire Size | [L] Overall Length |
|---|---|---|---|---|---|---|---|---|---|
| 6348987 | B275Z02500KMG | 30.0 | 3.0 | 0.5000 | 106.0000 | 2.5000 | 113.0000 | 161.0000 | |
| 6348988 | B275Z03000KMG | 30.0 | 3.0 | 0.6100 | 120.0000 | 3.0000 | 127.0000 | 161.0000 | |
| 6348989 | B275Z03175HPG | 32.0 | 4.0 | 0.5860 | 137.0000 | 3.1750 | 146.0000 | 205.0000 | |
| 6349003 | B275Z04000HPG | 32.0 | 4.0 | 0.7380 | 160.0000 | 4.0000 | 170.0000 | 205.0000 | |
| 6349004 | B275Z04200HPG | 34.0 | 5.0 | 0.7800 | 178.0000 | 4.2000 | 189.0000 | 249.0000 | |
| 6349005 | B275Z04500HPG | 34.0 | 5.0 | 0.8310 | 187.0000 | 4.5000 | 198.0000 | 249.0000 | |
| 6349006 | B275Z04763HPG | 34.0 | 5.0 | 0.8790 | 194.0000 | 4.7630 | 205.0000 | 249.0000 | |
| 6349007 | B275Z05000HPG | 34.0 | 5.0 | 0.9200 | 200.0000 | 5.0000 | 212.0000 | 249.0000 | |
| 6349008 | B275Z05500HPG | 36.0 | 6.0 | 1.0150 | 227.0000 | 5.5000 | 240.0000 | 293.0000 | |
| 6349010 | B275Z06000HPG | 36.0 | 6.0 | 1.1100 | 240.0000 | 6.0000 | 254.0000 | 293.0000 | |
| 6349011 | B275Z06350HPG | 38.0 | 7.0 | 1.1720 | 263.0000 | 6.3500 | 278.0000 | E | 337.0000 |
| 6349012 | B275Z06500HPG | 38.0 | 7.0 | 1.2000 | 267.0000 | 6.5000 | 282.0000 | 337.0000 | |
| 6349013 | B275Z06800HPG | 38.0 | 7.0 | 1.2550 | 274.0000 | 6.8000 | 290.0000 | 337.0000 | |
| 6349014 | B275Z07000HPG | 38.0 | 7.0 | 1.2920 | 280.0000 | 7.0000 | 296.0000 | 337.0000 | |
| 6349015 | B275Z07145HPG | 40.0 | 8.0 | 1.3190 | 297.0000 | 7.1450 | 314.0000 | 381.0000 | |
| 6349017 | B275Z07938HPG | 40.0 | 8.0 | 1.4650 | 318.0000 | 7.9380 | 336.0000 | 381.0000 | |
| 6349018 | B275Z08000HPG | 40.0 | 8.0 | 1.4800 | 328.0000 | 8.0000 | 338.0000 | 381.0000 | |
| 6349019 | B275Z08500HPG | 42.0 | 9.0 | 1.5690 | 347.0000 | 8.5000 | 366.0000 | 425.0000 | |
| 6349020 | B275Z08733HPG | 42.0 | 9.0 | 1.6120 | 352.0000 | 8.7330 | 372.0000 | 425.0000 | |
| 6349021 | B275Z09000HPG | 42.0 | 9.0 | 1.6610 | 360.0000 | 9.0000 | 380.0000 | 425.0000 | |
| 6349022 | B275Z09525HPG | 44.0 | 10.0 | 1.7580 | 387.0000 | 9.5250 | 408.0000 | 469.0000 | |
| 6349023 | B275Z10000HPG | 44.0 | 10.0 | 1.8460 | 400.0000 | 10.0000 | 422.0000 | 469.0000 | |
| 6349024 | B275Z10200HPG | 46.0 | 11.0 | 1.8830 | 418.0000 | 10.2000 | 441.0000 | 513.0000 | |
| 6349025 | B275Z10320HPG | 46.0 | 11.0 | 1.9050 | 422.0000 | 10.3200 | 445.0000 | 513.0000 | |
| 6349026 | B275Z11000HPG | 46.0 | 11.0 | 2.0300 | 440.0000 | 11.0000 | 464.0000 | 513.0000 |
Tolerance:
| Tolerance • Inch | ||
| nominal size range | D1 tolerance m7 | D tolerance h6 |
| .0394–.1181 | .0000/-.0004 | .0000/-.0006 |
| .1181–.2362 | .0002/.0006 | .0000/-.0003 |
| .2362–.3937 | .0002/.0008 | .0000/-.0004 |
| .3937–.7087 | .0003/.0010 | .0000/-.0004 |
| .7087–1.0000 | .0003/.0011 | .0000/-.0005 |
| Tolerance • Metric | ||
| nominal size range | D1 tolerance m7 | D tolerance h6 |
| 1–3 | 0,000/-0,010 | 0,000/-0,014 |
| 3–6 | 0,004/0,016 | 0,000/-0,008 |
| 6–10 | 0,006/0,021 | 0,000/-0,009 |
| 10–18 | 0,007/0,025 | 0,000/-0,011 |
| 18–25,4 | 0,008/0,029 | 0,000/-0,013 |
Режимы резания:
Сверла для обработки глубоких отверстий; Серия B27_HPG; Сплав KCPK20; Внутренний подвод СОЖ; Диаметр сверления 3–16 мм; Метрическая система
| Material Group |  |  | |||||||||||
| Material Group | Cutting Speed vc | Inch | |||||||||||
| Range SFM | Recommended Feed Rate (f) by Diameter | ||||||||||||
| Min | Starting Value | Max | 1/8 .125 | 3/16 .188 | 1/4 .250 | 5/16 .313 | 3/8 .375 | 1/2 .500 | .551 | 5/8 .625 | |||
| P | 0 | 330 | 330 | 410 | IPR | .005–.006 | .006–.006 | .006–.008 | .008–.010 | .008–.012 | .010–.014 | .012–.016 | .013–.018 |
| 1 | 300 | 330 | 360 | IPR | .006–.007 | .006–.008 | .007–.010 | .009–.012 | .010–.015 | .012–.017 | .014–.019 | .016–.021 | |
| 2 | 300 | 330 | 360 | IPR | .006–.007 | .006–.008 | .007–.010 | .009–.012 | .010–.015 | .012–.017 | .014–.019 | .016–.021 | |
| 3 | 260 | 310 | 360 | IPR | .006–.007 | .006–.008 | .007–.010 | .009–.012 | .010–.015 | .012–.017 | .014–.019 | .016–.021 | |
| 4 | 260 | 300 | 360 | IPR | .006–.007 | .006–.008 | .007–.010 | .009–.012 | .010–.015 | .012–.017 | .014–.019 | .016–.021 | |
| 5 | 200 | 260 | 300 | IPR | .001–.004 | .002–.004 | .002–.004 | .002–.006 | .003–.007 | .004–.008 | .005–.009 | .006–.009 | |
| 6 | 200 | 230 | 260 | IPR | .001–.004 | .002–.004 | .002–.004 | .002–.006 | .003–.007 | .004–.008 | .005–.009 | .006–.009 | |
| M | 1 | 130 | 160 | 200 | IPR | .002–.003 | .002–.005 | .003–.006 | .004–.006 | .004–.006 | .005–.007 | .005–.007 | .006–.008 |
| 2 | 100 | 130 | 160 | IPR | .002–.003 | .002–.004 | .003–.005 | .004–.006 | .004–.006 | .004–.006 | .005–.007 | .005–.007 | |
| 3 | 100 | 130 | 160 | IPR | .002–.003 | .002–.004 | .003–.005 | .004–.006 | .004–.006 | .004–.006 | .005–.007 | .005–.007 | |
| K | 1 | 260 | 330 | 390 | IPR | .006–.008 | .007–.008 | .008–.010 | .009–.013 | .011–.016 | .013–.018 | .015–.021 | .018–.023 |
| 2 | 260 | 300 | 330 | IPR | .006–.007 | .006–.008 | .007–.010 | .009–.012 | .010–.015 | .012–.017 | .014–.019 | .016–.021 | |
| 3 | 200 | 300 | 390 | IPR | .006–.007 | .006–.008 | .007–.010 | .009–.012 | .010–.015 | .012–.017 | .014–.019 | .016–.021 | |
| Material Group | | | |||||||||||
| Cutting Speed vc | Metric | ||||||||||||
| Range m/min | Recommended Feed Rate (f) by Diameter | ||||||||||||
| Min | Starting Value | Max | 3,0 | 4,0 | 6,0 | 8,0 | 10,0 | 12,0 | 14,0 | 16,0 | |||
| P | 0 | 100 | 100 | 125 | mm/r | 0,13–0,15 | 0,14–0,16 | 0,15–0,21 | 0,19–0,26 | 0,21–0,31 | 0,26–0,36 | 0,30–0,41 | 0,34–0,46 |
| 1 | 90 | 100 | 110 | mm/r | 0,15–0,18 | 0,16–0,19 | 0,18–0,25 | 0,22–0,30 | 0,25–0,37 | 0,30–0,42 | 0,35–0,48 | 0,40–0,54 | |
| 2 | 90 | 100 | 110 | mm/r | 0,15–0,18 | 0,16–0,19 | 0,18–0,25 | 0,22–0,30 | 0,25–0,37 | 0,30–0,42 | 0,35–0,48 | 0,40–0,54 | |
| 3 | 80 | 95 | 110 | mm/r | 0,15–0,18 | 0,16–0,19 | 0,18–0,25 | 0,22–0,30 | 0,25–0,37 | 0,30–0,42 | 0,35–0,48 | 0,40–0,54 | |
| 4 | 80 | 90 | 110 | mm/r | 0,15–0,18 | 0,16–0,19 | 0,18–0,25 | 0,22–0,30 | 0,25–0,37 | 0,30–0,42 | 0,35–0,48 | 0,40–0,54 | |
| 5 | 60 | 80 | 90 | mm/r | 0,03–0,11 | 0,04–0,11 | 0,05–0,11 | 0,05–0,14 | 0,08–0,18 | 0,11–0,21 | 0,12–0,22 | 0,14–0,24 | |
| 6 | 60 | 70 | 80 | mm/r | 0,03–0,11 | 0,04–0,11 | 0,05–0,11 | 0,05–0,14 | 0,08–0,18 | 0,11–0,21 | 0,12–0,22 | 0,14–0,24 | |
| M | 1 | 40 | 50 | 60 | mm/r | 0,04–0,08 | 0,06–0,12 | 0,08–0,14 | 0,10–0,15 | 0,11–0,16 | 0,12–0,17 | 0,13–0,18 | 0,14–0,19 |
| 2 | 30 | 40 | 50 | mm/r | 0,04–0,08 | 0,06–0,10 | 0,08–0,13 | 0,09–0,14 | 0,10–0,15 | 0,11–0,16 | 0,12–0,17 | 0,13–0,18 | |
| 3 | 30 | 40 | 50 | mm/r | 0,04–0,07 | 0,06–0,10 | 0,08–0,13 | 0,09–0,14 | 0,10–0,15 | 0,11–0,16 | 0,12–0,17 | 0,13–0,18 | |
| K | 1 | 80 | 100 | 120 | mm/r | 0,15–0,19 | 0,17–0,20 | 0,19–0,26 | 0,24–0,32 | 0,27–0,40 | 0,32–0,45 | 0,38–0,52 | 0,45–0,59 |
| 2 | 80 | 90 | 100 | mm/r | 0,15–0,18 | 0,16–0,19 | 0,18–0,25 | 0,22–0,30 | 0,25–0,37 | 0,30–0,42 | 0,35–0,48 | 0,40–0,54 | |
| 3 | 60 | 90 | 120 | mm/r | 0,15–0,18 | 0,16–0,19 | 0,18–0,25 | 0,22–0,30 | 0,25–0,37 | 0,30–0,42 | 0,35–0,48 | 0,40–0,54 | |
| | ||||||||||||
| Cutting Speed vc | Metric | ||||||||||||
| Range m/min | Recommended Feed Rate (f) by Diameter | ||||||||||||
| Material Group | Min | Starting Value | Max | 3,0 | 4,0 | 6,0 | 8,0 | 10,0 | 12,0 | 14,0 | 16,0 | ||
| P | 0 | 100 | 100 | 125 | mm/r | 0,13–0,15 | 0,14–0,16 | 0,15–0,21 | 0,19–0,26 | 0,21–0,31 | 0,26–0,36 | 0,30–0,41 | 0,34–0,46 |
| 1 | 90 | 100 | 110 | mm/r | 0,15–0,18 | 0,16–0,19 | 0,18–0,25 | 0,22–0,30 | 0,25–0,37 | 0,30–0,42 | 0,35–0,48 | 0,40–0,54 | |
| 2 | 90 | 100 | 110 | mm/r | 0,15–0,18 | 0,16–0,19 | 0,18–0,25 | 0,22–0,30 | 0,25–0,37 | 0,30–0,42 | 0,35–0,48 | 0,40–0,54 | |
| 3 | 80 | 95 | 110 | mm/r | 0,15–0,18 | 0,16–0,19 | 0,18–0,25 | 0,22–0,30 | 0,25–0,37 | 0,30–0,42 | 0,35–0,48 | 0,40–0,54 | |
| 4 | 80 | 90 | 110 | mm/r | 0,15–0,18 | 0,16–0,19 | 0,18–0,25 | 0,22–0,30 | 0,25–0,37 | 0,30–0,42 | 0,35–0,48 | 0,40–0,54 | |
| 5 | 60 | 80 | 90 | mm/r | 0,03–0,11 | 0,04–0,11 | 0,05–0,11 | 0,05–0,14 | 0,08–0,18 | 0,11–0,21 | 0,12–0,22 | 0,14–0,24 | |
| 6 | 60 | 70 | 80 | mm/r | 0,03–0,11 | 0,04–0,11 | 0,05–0,11 | 0,05–0,14 | 0,08–0,18 | 0,11–0,21 | 0,12–0,22 | 0,14–0,24 | |
| M | 1 | 40 | 50 | 60 | mm/r | 0,04–0,08 | 0,06–0,12 | 0,08–0,14 | 0,10–0,15 | 0,11–0,16 | 0,12–0,17 | 0,13–0,18 | 0,14–0,19 |
| 2 | 30 | 40 | 50 | mm/r | 0,04–0,08 | 0,06–0,10 | 0,08–0,13 | 0,09–0,14 | 0,10–0,15 | 0,11–0,16 | 0,12–0,17 | 0,13–0,18 | |
| 3 | 30 | 40 | 50 | mm/r | 0,04–0,07 | 0,06–0,10 | 0,08–0,13 | 0,09–0,14 | 0,10–0,15 | 0,11–0,16 | 0,12–0,17 | 0,13–0,18 | |
| K | 1 | 80 | 100 | 120 | mm/r | 0,15–0,19 | 0,17–0,20 | 0,19–0,26 | 0,24–0,32 | 0,27–0,40 | 0,32–0,45 | 0,38–0,52 | 0,45–0,59 |
| 2 | 80 | 90 | 100 | mm/r | 0,15–0,18 | 0,16–0,19 | 0,18–0,25 | 0,22–0,30 | 0,25–0,37 | 0,30–0,42 | 0,35–0,48 | 0,40–0,54 | |
| 3 | 60 | 90 | 120 | mm/r | 0,15–0,18 | 0,16–0,19 | 0,18–0,25 | 0,22–0,30 | 0,25–0,37 | 0,30–0,42 | 0,35–0,48 | 0,40–0,54 | |
Задать вопрос
Нужна консультация?
Наши специалисты ответят на любой интересующий вопрос
Задать вопрос
